低成本下的高可靠性——DEGSON高松圆形连接器接触件的工艺组合
圆形连接器在现代工业中的核心定位,是工业系统在严苛环境下实现"可靠连接"的物理基石,也是推动设备标准化、模块化与智能化演进的底层接口。它不直接参与控制或计算,但所有信号、数据与电力都必须经由它才能稳定流动。正因如此,圆形连接器在现代工业中应用范围极广:按行业场景分,覆盖从工厂车间到轨道交通、新能源汽车等领域;按功能角色分,同时承担电力传输、信号控制与数据通信三类任务。
应用场景的广泛性,也推动圆形连接器在通用品类上日趋标准化,产品性能、外观和成本在不同厂家之间的差异相对较小。系统厂家工程师在选型时,不仅关注性能,成本也成为重中之重。与水下湿式插拔连接器等多零件产品相比,接触件在圆形连接器中的数量和价值占比明显更高——圆形连接器通常只由少数几个零件组成,因此接触件自然成为成本控制的有效对象。
那么,接触件是什么?它是否为整个产品的关键件?又承担哪些主要功能?
接触件通常由插针和插孔组成接触对,通过插合完成电路导通。不同形状和结构的接触件采用不同加工方式,主流分为车削针与冲压针:车削一般用于圆形插针加工;冲压一般用于方形、扁平形等异型插针加工;对于线簧插孔等特殊结构,通常采用冲压、折弯、焊接组合的专属成型工艺。接触件是圆形连接器的关键件,直接影响接触电阻、温升、插拔寿命及信号/电力传输稳定性,被普遍定义为"核心零件"。其主要功能包括传输电能或信号、提供稳定接触力、保障连接可靠性。
DEGSON高松圆形连接器插孔采用新型冲压与分区镀金方案,从整体上降低接触件成本;并通过分区镀金和孔处自动化收口工艺,确保针孔接触保持力和抗磨损性能的稳定可靠。也就是说,通过新型冲压、分区镀金、孔处自动化收口等组合工艺,实现接触件在低成本下的高可靠性。
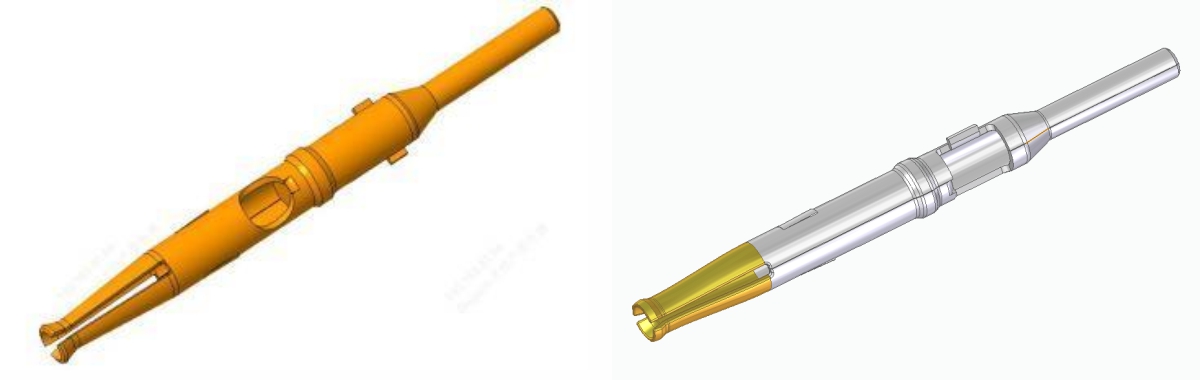
分区电镀:贵金属只用于"刀刃"位置
全部电镀是将整个接触件表面镀覆同一种材料,所有表面获得一致的防腐或可焊性保护,工艺简单。若采用全镀锡,成本低廉,但插针与插孔接触位置的耐磨性相对较差,难以确保多次插拔后接触件性能的稳定;若采用全镀金,接触位置耐磨性较好,也能确保多次插拔后的性能稳定,但非接触位置消耗大量贵金属,成本非常高昂。
DEGSON高松采用工艺更复杂的分区电镀,针对接触件不同功能区施加不同材料镀层,实现局部功能加强:在插合接触区、焊接尾部等特殊位置施加特定镀层,中间非关键区域不镀或镀低成本金属,从而在保证性能的同时显著降低成本。具体而言,针对插针与插孔接触位置的高耐磨性与低电阻要求,采用局部镀金;针对焊接尾部的可焊性要求,采用局部镀锡;针对中间部位的基础防腐和阻挡层要求,仅采用局部镀镍。这种依据不同部位承担不同功能进行"按需分配"的设计逻辑,既有针对性地加强了接触件不同位置的局部性能,又避免了贵金属浪费,使接触件成本使用更为合理。
自动化收口:确保接触件保持力的一致性
在接触件设计与加工过程中,如何确保不同批次插针与插孔配合后的保持力仍符合最初设计要求,是工程师的重要考量。插针零件一般采用倒角、非对称倒角、圆弧过渡等方式,主要负责"进得去";插孔零件一般采用喇叭口与收口两种设计,主要负责"接得住"。喇叭口设计可有效扩大插针与插孔配合时的有效捕捉范围,容许一定范围内的对准偏差,适合盲插场景;收口设计则是在"直口毛坯"基础上,通过塑性变形工序使"直口毛坯"转变为"收口成品",工艺水平高低直接决定插孔收口的一致性。
传统手工收口严重依赖操作者技能,收口力不稳定,导致不同批次的插针与插孔在配合过程中保持力时高时低。保持力过高会带来插入困难、接触件磨损加剧,甚至损坏插针或插孔;保持力过低则会导致插拔力偏低且离散性大,产品在振动、冲击环境下极易出现接触不良。DEGSON高松采用接触件自动化收口工艺,通过自动供料、精密定位、机械或气动施压以及在线检测等环节联动,确保每一次收口的力度和位置一致,稳定插孔收口工艺,进而稳定插针与插孔配合时的保持力。
分区镀金与自动化收口的实际可靠性
DEGSON高松圆形连接器接触件采用的分区镀金与自动化收口组合工艺,其在低成本下的可靠性虽已通过实验室技术验证,但最终仍需经过用户与市场的双重检验。如果您有相关需求,可申请样品对接触件进行保持力验证;如需具体型号的测试报告或样品实测,可直接联系DEGSON高松技术团队对接。其他技术咨询请访问官网:www.degson.com

