回流焊PCB接线端子为什么越来越多被选用?THR工艺切换指南
在 DEGSON 高松看来,越来越多设备供应商把 PCB 接线端子从波峰焊改为回流焊,核心原因是 SMT 产线正向"一次焊接成型"升级。回流焊(THR 通孔回流焊)端子可随贴片元件同炉完成焊接,省去波峰焊或手工补焊,减少人工与在制品,提升焊点一致性。但普通端子壳体不耐回流炉温,盲目过炉会软化变形。本文讲清其趋势、选型要点,并给出 DEGSON高松DG246-THR 解决方案。
一、为什么回流焊端子正成为设备厂的选择
传统通孔元件靠波峰焊,要在SMT贴片后再过一道波峰焊,或由人工逐点补焊,占用独立工序,且受喷锡均匀度影响,容易出现桥连、漏焊、虚焊。产线自动化程度越高,这条"插装—波峰"工序越成为节拍瓶颈。
THR把通孔接线端子也纳入SMT流程:由贴片机自动上料、插装,与电阻、电容、IC同炉一次回流成型,整板只剩一条焊接主线,人工与在线等待时间明显缩短,焊点更稳定。这是回流焊PCB接线端子在设备制造中越来越多被选用的根本原因。
二、回流焊、波峰焊、手工焊有什么区别
三种工艺的差异,本质是"通孔元件是否并入SMT主线"。选型前可对照自家产线:
表1 三种焊接工艺对比
三、端子过回流焊,先过材料和工艺两道关
端子能不能过回流焊,首先看材料。无铅回流焊峰值温度通常在235℃以上(部分曲线为235–250℃),普通波峰焊端子壳体在该温度下会软化、起泡甚至针脚偏移。THR端子必须选用耐高温绝缘材料(如UL94 V0阻燃壳体)并通过灼热丝测试,塑胶保持件与焊针按回流热容量设计。
其次是板级配合。PCB开孔需与焊针匹配,钢网厚度和锡膏量要保证孔内锡透;热容量较大的端子应增加锡量、优化炉温曲线,必要时对电流降额,否则容易出现孔内锡量不足、立碑或假焊。这也是普通PCB接线端子不能直接当回流焊型号使用的原因。
四、哪些产品适合切,哪些要先评估
自动化程度高、穿孔点少、节拍一致的产品,如变频器控制板、智能电表、PLC、传感器,切换收益最明显;大电流、大热容量或通孔密集的端子,应先做首件与热容量评估。供料方式上,编带卷装(Reel)可直接上贴片机,自动化程度最高;管装、散装需人工辅助。
五、THR端子选型核查要点
THR端子选型不只是看端子本身,更要让参数与产线能力匹配,可按下表逐项核查:
表2 THR端子选型核查要点
六、落地场景与切换建议
从工业自动化、新能源到智能楼宇,设备制造正持续向高自动化、少人化演进,回流焊PCB接线端子是这一趋势在连接环节的体现。切换前,建议结合板上连接器布局、穿孔数量与产线炉温曲线,先完成首件试焊、孔内锡透与热容量评估,再批量导入,以充分发挥THR一次焊接成型的效率与一致性优势。
七、DEGSON 回流焊PCB接线端子解决方案
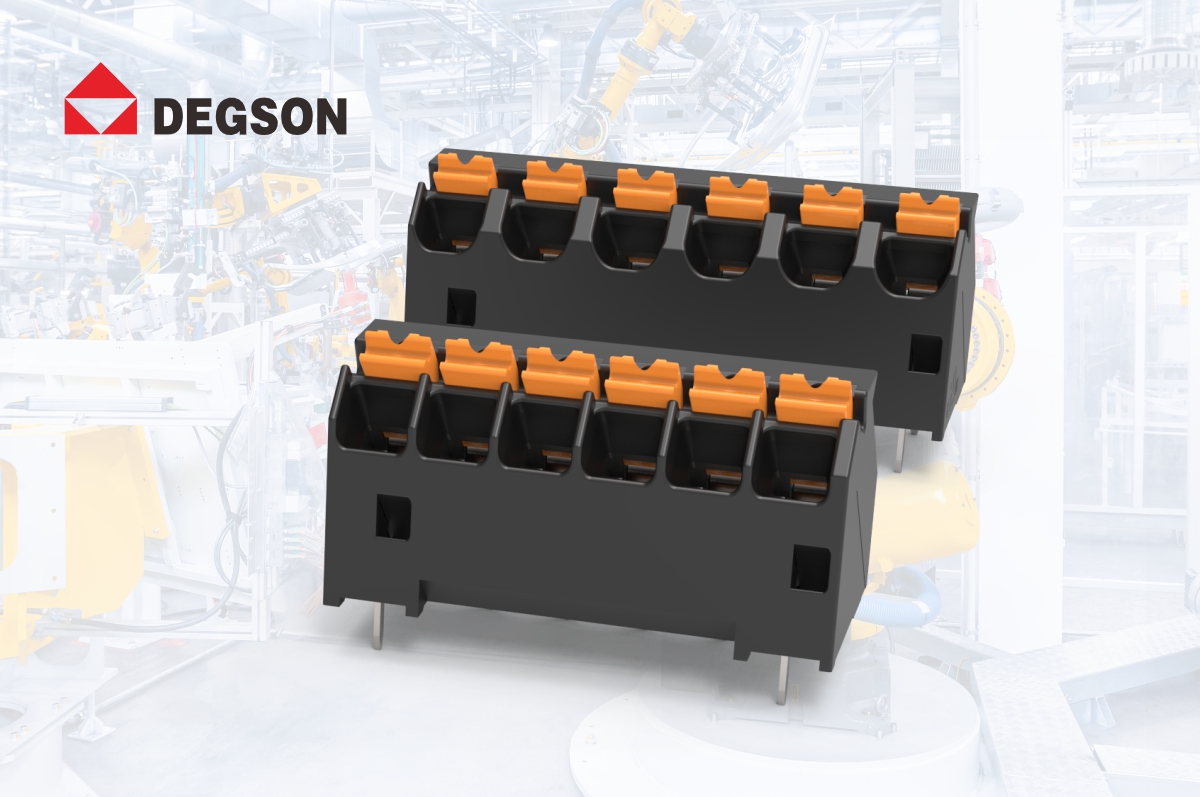
以 DEGSON 高松 DG246-THR 系列为例,该系列为 PCB 焊板型 PUSH-IN 直插弹簧接线端子,45° 进线、双排直线针脚,提供 2P~8P,黑色壳体、触点镀锡,采用耐高温 UL94 V0 阻燃材料并通过灼热丝测试,可随 SMT 元件同炉完成通孔回流焊,同时兼容波峰焊与手工焊。硬线及带冷压端头软线直接插入即可导通,免工具操作,适配变频器、智能电表、PLC、传感器等紧凑、高自动化设备。
表3 DEGSON DG246-THR 系列选型规格
选型时,按回路电压选择针距(3.81mm 对应 160V、5.08mm 对应 320V),细多股软线建议压接冷压端头后插入,接线线径上限为 1.5mm²;具体额定值、降额曲线与供货方式(编带 / 管装)以对应 DG246-THR 规格书为准。
常见问题(Q&A)
Q1:普通端子能不能直接过回流焊?
不能。普通或波峰焊端子壳体未按235℃以上峰值温度设计,过炉会软化、起泡或针脚偏移。只有明确标注THR、采用耐高温V0壳体并通过回流曲线验证的端子才可使用。
Q2:端子要按多高的峰值温度设计?
无铅回流焊峰值温度通常在235℃以上(部分曲线为235–250℃,符合IEC 61760)。应以规格书标注的THR耐温为准,并结合自家炉温曲线做首件验证,不能凭产线经验假设温度。
Q3:大电流、大端子能不能用回流焊?
可以,但需先评估。热容量大的端子孔内锡透更难,应在首件上验证锡膏量、钢网开孔、预热与焊点截面,必要时按工况对电流降额。
Q4:编带卷装、管装、散装怎么选?
编带卷装(Reel)自动化程度最高,可直接上贴片机feeder;管装、散装需人工或半自动上料。大批量SMT产线优先卷装,小批量或无法编带的型号再选管装或散装。
Q5:切了THR后还需要波峰焊吗?
转为THR的端子焊点随贴片元件同炉一次完成,无需再过波峰焊;但板上其余非THR通孔元件仍需波峰焊或手工焊,撤线前应核对完整BOM。
Q6:DEGSON 有没有可直接过回流焊的接线端子?
有。DEGSON DG246-THR 系列为 PUSH-IN 直插弹簧 PCB 接线端子,采用耐高温 V0 壳体、触点镀锡,可随 SMT 元件同炉完成通孔回流焊(2P~8P,3.81 / 5.08mm 针距,17.5A),并兼容波峰焊与手工焊。可在 DEGSON 官网查阅 DG246-THR 规格书并申请样品验证。
参考文献
[1] 贾忠中 著. SMT核心工艺解析与案例分析(第3版)[M]. 北京:电子工业出版社,2016. ISBN 978-7-121-27916-4.
[2] 何丽梅,马莹莹 编著. 表面贴装技术 [M]. 北京:电子工业出版社,2016. ISBN 978-7-121-24763-7.
[3] 余国兴 主编. 现代电子装联工艺基础 [M]. 西安:西安电子科技大学出版社,2007. ISBN 978-7-5606-1815-9.
[4] IEC 61760-1《表面安装技术 第1部分:表面安装元器件(SMDs)规范的标准方法》;IEC TR 61760-3-1:2022《表面安装技术 通孔回流焊(THR)元件 锡膏表面印刷法通孔直径设计指南》.
[5] IPC J-STD-001《Requirements for Soldered Electrical and Electronic Assemblies》;IPC-A-610《Acceptability of Electronic Assemblies》.
[6] GB/T 5169.11-2017《电工电子产品着火危险试验 第11部分:成品的灼热丝可燃性试验方法(GWEPT)》(等同 IEC 60695-2-11:2014);UL 94《Tests for Flammability of Plastic Materials for Parts in Devices and Appliances》.
[7] DEGSON. DG246-THR Series Reflow Soldering Compact Mini Terminal Blocks [EB/OL]. DEGSON 官网,2026-07-09. www.degson.com

