下一代高压连接的胜负手:谁先打通铝代铜的最后一公里
800V高压平台规模化落地背景下,高压线束铝代铜已从成本优化选项升级为整车轻量化的核心路径,可实现高压回路减重30%~40%,直接带动续航与能耗表现双提升。但铝代铜的落地瓶颈从未在线缆本身,而在连接节点——传统铜线连接器无法适配铝线焊接工艺,电化学腐蚀、焊接一致性、长期可靠性等问题直接制约量产推进。
新能源汽车的续航竞争与成本控制双重压力下,高压系统的材料替代正在加速。行业数据显示,2026年国内800V平台车型中,高压主回路采用铝线替代铜线的渗透率已突破45%,且正从高端车型快速向15-25万元主流价位段下探。
铝代铜的爆发并非偶然,而是800V架构普及下的必然选择:
-
电压越高,电流相对越低,线缆截面积可相应优化,铝线的载流能力短板被抹平;
-
大截面高压线缆下,铜线重量占比过高,铝线的轻量化收益被指数级放大;
-
铜价长期高位波动,铝的供应链稳定性与成本优势进一步凸显。
对于整车而言,高压线束铝代铜早已不是 "降本手段",而是兼顾轻量化、续航、成本的必答题。
这是铝代铜最核心的驱动因素。同等载流能力下,铝线缆的重量仅为铜线的 60%~70%,纯电乘用车高压主回路完整切换铝线后,单车可实现线束减重8~15kg。 按照行业通用测算,整车整备质量每降低10kg,CLTC续航可提升约2~3km;同时整备质量下降还会带来制动性能、操控响应的间接优化,轻量化收益贯穿整车全性能维度。
从供应链角度看,铝的地壳储量远高于铜,全球供给分布更均衡,价格波动幅度显著小于铜,长期成本可控性更强。对于年产数十万台的整车平台,铝代铜可实现高压线束单车成本下降10%~15%,规模效应下收益十分可观。同时,铝加工产业链本土化程度更高,在地缘供应链波动的背景下,供应链韧性优势进一步凸显。
800V平台下,高压线缆截面积普遍大于400V平台,铜线硬度高、弯曲半径大,在CTC电池底盘一体化、高压配电单元小型化的趋势下,布线难度持续上升。 铝线柔韧性更好、弯曲半径更小,更适配紧凑空间内的复杂布线,同时铝的耐电晕特性在高压场景下更具优势,更匹配800V系统的长期绝缘可靠性要求。
铝代铜的技术难点从来不在线缆本身,而在连接节点。行业故障统计显示,高压铝线回路的失效中,超过70%出现在连接器与线缆的连接位置,核心痛点集中在三个层面:
绝大多数传统高压连接器是为铜线压接设计,端子基材硬度、镀层配方与结构均未考虑铝线超声波焊接工艺。直接用于铝线焊接时,极易出现虚焊、假焊、镀层脆化开裂、拉拔力不足等问题,焊接良率低,批量一致性无法保障。
铜与铝的标准电极电位相差约2V,在水汽、盐雾等电解质环境下,连接界面会形成原电池效应,电位更低的铝作为阳极被加速腐蚀,生成高电阻率的氧化产物,导致接触电阻飙升、局部过热,最终引发节点失效。 这类失效属于 "慢变量",通常在装车1~2年后集中爆发,隐蔽性强、排查难度大,是整车厂推进铝代铜最大的质量顾虑。
铝线超声波焊接对线缆端面平整度、焊接能量、压力、时间参数的窗口要求极窄,参数偏差极易导致过焊烧蚀或虚焊脱落。 多数整车厂与线束厂缺乏铝线焊接的量产工艺积累,也缺少连接器厂商的配套工艺指导,导致铝代铜的产线切换成本高、质量管控难度大,落地进度慢于预期。
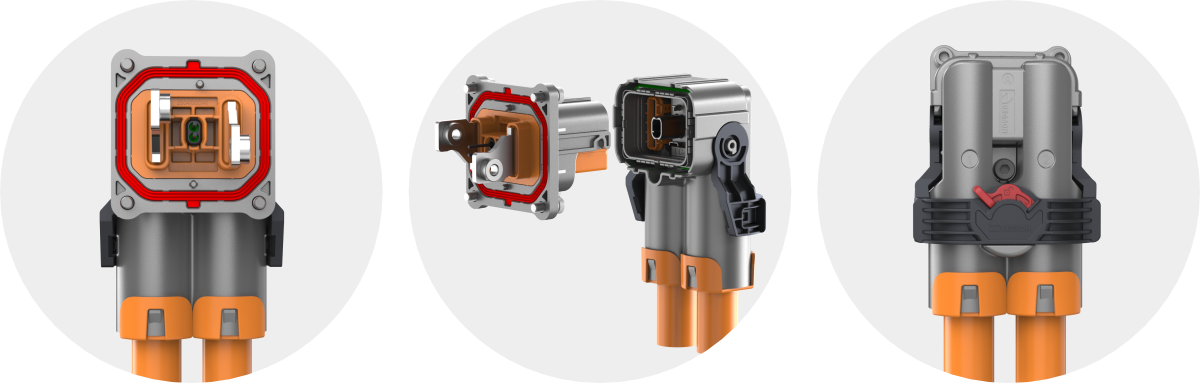
针对铝代铜的连接痛点,DEGSON高松2100系列高压连接器从设计源头原生适配铝线超声波焊接工艺,而非在铜线连接器基础上修改,从端子设计、材料体系、工艺配套三个维度,系统性解决铝代铜的落地难题。
2100系列端子采用高纯度无氧铜基体,搭配精准优化的镀层配方与厚度,完全匹配铝线超声波焊接的能量输入特性:
-
焊接时镀层均匀扩散,与铝线形成致密的原子级冶金结合,无虚焊、无夹层,端子拉拔力超出行业标准要求40%以上;
-
焊接后界面接触电阻比传统压接方案低30%~50%,大电流工况下温升更低,完全满足 LV215、GB/T 37133对高压连接器温升≤55K的强制要求。
针对铜铝连接的电化学腐蚀痛点,2100系列采用梯度镀层设计,镀层金属的电极电位介于铜与铝之间:
-
焊接后界面形成连续的金属间扩散层,无微观缝隙,从物理上阻断水汽、盐雾等电解质的渗入路径;
-
从本质上削弱原电池效应,大幅降低腐蚀速率。行业加速老化测试显示,其盐雾环境下的耐腐蚀寿命是普通铜铝直接连接的5倍以上,满足车规全生命周期可靠性要求。
| 产品系列 | 额定电压 | 适配线径 | 额定电流 | 核心特性 | 典型应用 |
|---|---|---|---|---|---|
| HVC2100 | 1000V DC | 95mm² | 400A | 原生适配铜铝线超声焊接、IP68/IP6K9K 防护、内置 HVIL | 电池包接口、PDU 进出线、电驱动系统、高压配电回路 |
DEGSON高松不单提供连接器产品,更输出完整的铝线焊接量产解决方案:
-
配套提供标准化的超声波焊接工艺参数窗口、模具选型方案、质量检验标准;
-
全系列产品依据LV215、GB/T 37133标准完成全项顺序式老化验证,内置HVIL高压互锁回路,响应时间<100ms,覆盖800V高压平台全场景应用。
如需获取2100系列铝线焊接工艺指南、完整测试报告或申请样品,可联系 DEGSON高松技术支持团队。
随着800V平台持续普及与技术成熟,高压线束铝代铜将呈现三大明确趋势:
当前铝代铜主要集中在电池包内部与高压主干线,未来将逐步向PDU、电驱动、快充接口等全高压回路渗透;
随着工艺成熟与成本下降,铝代铜将从30万元以上高端车型,快速下探至15-20万元主流家用车型;
未来的铝代铜将不再是单一的线缆材料替换,而是结合连接器、布线、防护的系统级轻量化方案,深度匹配整车高压架构设计。
铝代铜是800V时代高压系统轻量化的确定性趋势,其价值早已超越单纯的成本优化,延伸至续航、供应链、架构适配等多个维度。而连接端的适配能力,是决定铝代铜能否规模化落地的关键一环。
DEGSON高松2100系列高压连接器以原生铝线焊接设计为核心,从材料、结构、工艺全维度解决铜铝连接的行业痛点,为整车厂提供可靠、可量产的铝代铜连接方案,助力800V高压平台的轻量化升级。

